Sprache
Holen Sie sich ein Zitat
+86-152-5712-5882
Holen Sie sich ein Zitat
 Heim / Ausrüstung / UN -Butt -Schweißmaschine / UN1 Handbetriebene Buttschweißmaschine / UN1-100KW Leicht zu pflegen 220 V/380 V Stahlstabschweißer
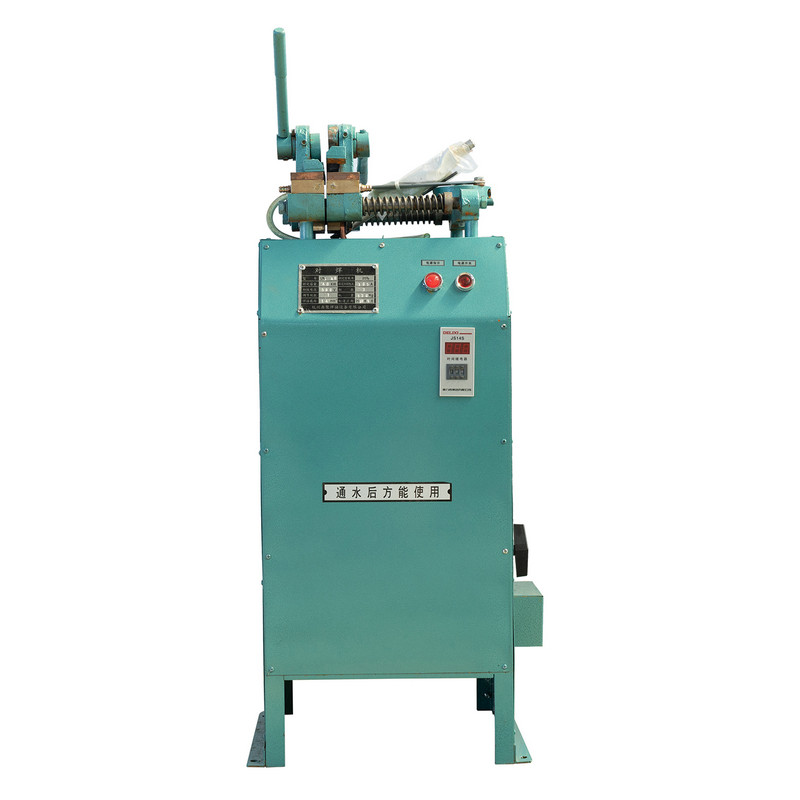


Der UN1-100KW ist leicht zu halten, 220 V/380 V Stahlstabschweißer, umfasst eine Reihe von Komponenten, insbesondere einen Schweißtransformator, eine stationäre Elektrode, eine bewegliche Elektrode (Klemme), druckgefütterte Maschinen und Steuerelemente. In verschiedenen Branchen zeichnet sich diese Schweißmaschine in der Durchführung hochwertiger Hinternschweißungen an Materialien wie Kohlenstoffstahl und Nichteisenmetallen aus, die Kupfer, Aluminium und deren Legierungen umfassen. Die Stabilität und Zuverlässigkeit der Schweißleistung wird durch einen AC -Schütz sichergestellt, der den Hauptschaltkreis steuert. Darüber hinaus hat es eine einfache Wartung.

Technische Daten
| Modell | Einheit | UN1-1KW | UN1-3KW | UN1-10KW | UN1-16KW | UN1-25KW | UN1-40KW | |
| Primärspannung | V | 220 | 220 | 380 | 380 | 380 | 380 | |
| Nennkapazität | KVA | 1 | 3 | 10 | 16 | 25 | 40 | |
| Bewertungsstrom | A | 4.5 | 13.6 | 26 | 42 | 66 | 105 | |
| Nennlastdauer | % | 8 | 15 | 20 | 20 | 20 | 20 | |
| Keine Lastspannung | V | 0,65-2,0 | 1,55-3.0 | 1.65-2.4 | 1.98-3.01 | 2.25-3.58 | 3.1-5.2 | |
| Sekundärspannungsregulierungsphase | Stufen | 8 | 8 | 7 | 7 | 7 | 7 | |
| Maximale störende Kraft | N | 10 | 180 | 500 | 1000 | 1000 | 1000 | |
| Maximaler Fütterungsschlag | mm | 3 | 5 | 22 | 22 | 22 | 22 | |
| Maximale Kieferentfernung | mm | 7 | 10 | 10 | 16 | 16 | 16 | |
| Maximaler Schweißdurchmesser | Niedriger Kohlenstoffstahl | mm | 0,6-2,0 | 1.0-5.0 | 3.0-8.0 | 3.5-10.0 | 5.0-12.0 | 6.0-14.0 |
| Kupfer | mm | 0,6-1,6 | 1.0-2.5 | 2.5-5.0 | 3.0-6.0 | 4.0-8.0 | 6.0-10.0 | |
| Aluminium | mm | 0,6-1,6 | 1.0-3.0 | 2.5-5.0 | 3.0-6.0 | 4.0-8.0 | 6.0-12.0 | |
Empfohlene Produkte
DEN KONTAKT HALTEN
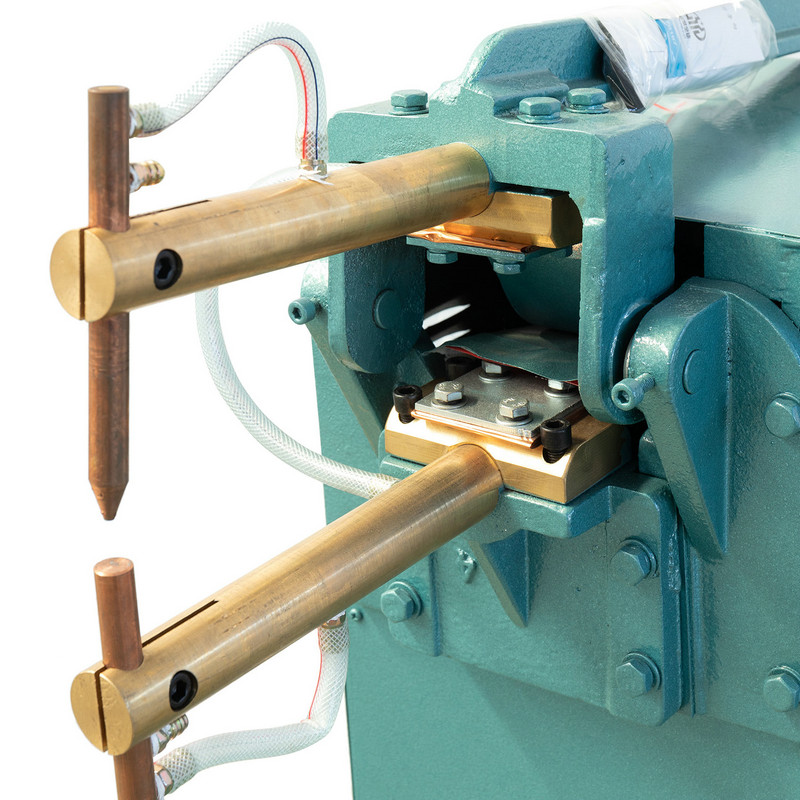
Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After ...
MEHR LESEN
Understanding Resistance Butt Welding and the Role of Flash Weld Technology Joining two metal bar ends face to face without filler material is one of the oldest challenges in metal fabrica...
MEHR LESEN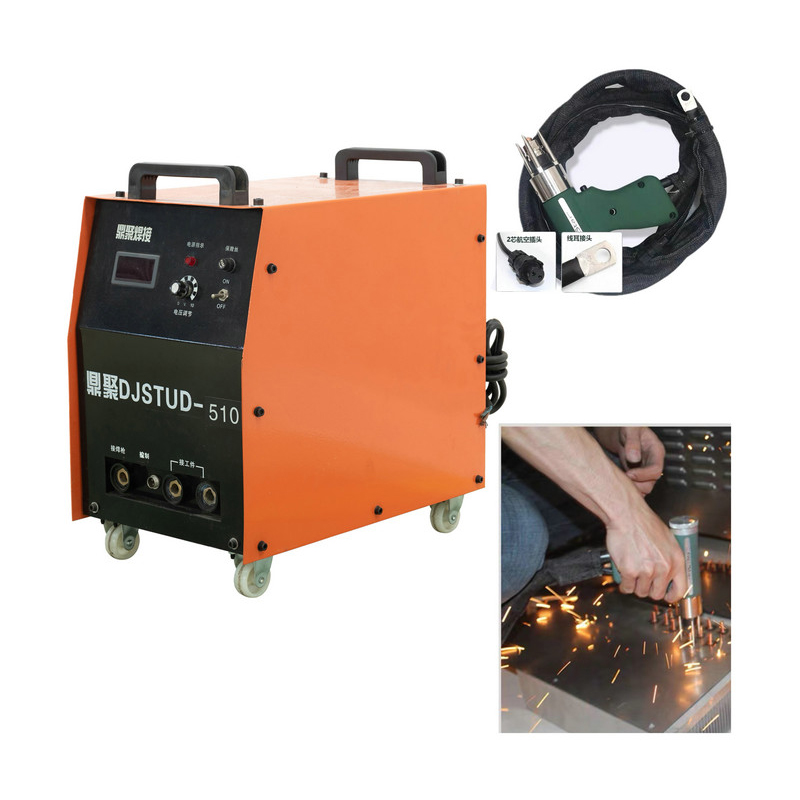
Understanding Stud Spot Welding Technology Today Fastening components to metal panels without drilling or riveting has become a standard requirement across sheet metal fabrication, shipbui...
MEHR LESEN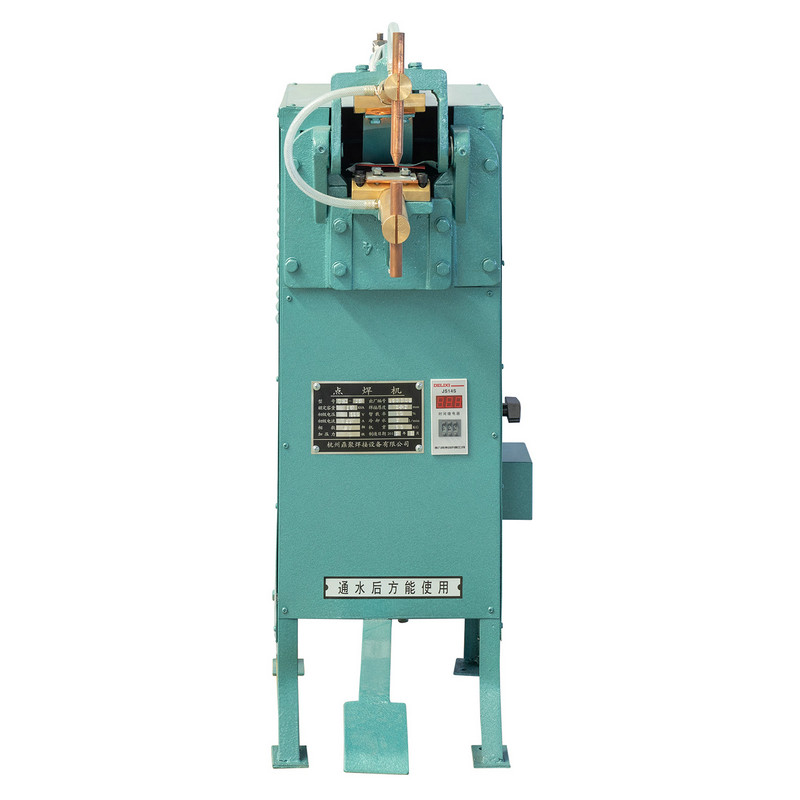
Spot Welding Machine Categories and How They Differ Resistance spot welding equipment is generally divided by how the electrode force is generated and applied. Mechanical foot-pedal units ...
MEHR LESEN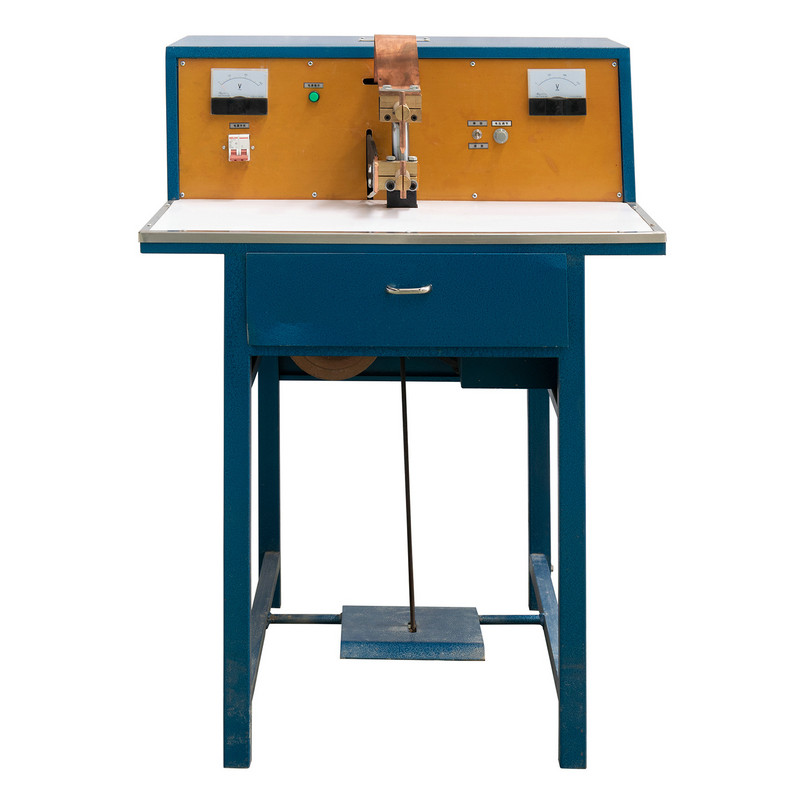
Why Heat Is the Hidden Bottleneck in Spot Welding Jede Widerstandspunktschweißung ist im Kern ein kontrollierter thermischer Vorgang. Ein kurzer, intensiver Stromimpuls fließt durch zwei ü...
MEHR LESEN
Why Electrode and Controller Maintenance Determines Weld Quality In resistance spot welding, the quality of every joint depends on two components working in sync: the electrode that delive...
MEHR LESEN
Produkt
Kontaktinformationen.
+86-152-5712-5882
Fax: +86-563-2269966
Nr. 21 Guangping Road, Guangde Wirtschaftsentwicklungszone, Guangde City, Provinz Anhui
QR-Code